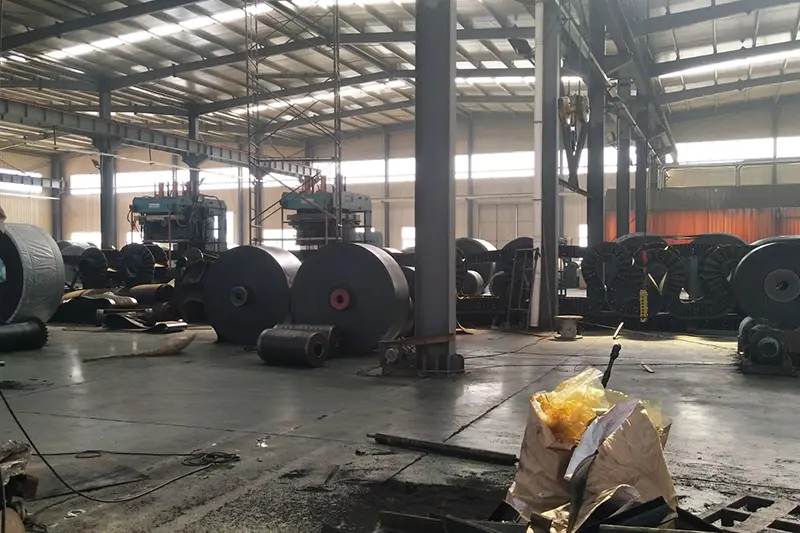
I. Raaka-aineen valmistus (räätälöity formulaatio)
Kolme ydinraaka-aineiden luokkaa on mitoitettu tarkasti käyttöolosuhteiden mukaan:
Kumin raaka-aineet
Pohjakumi (luonnonkumi/NR, SBR, EPDM, NBR) + Vahvistusaineet (hiilimusta, piidioksidi) + Vulkanointijärjestelmä (rikki, kiihdyttimet) + Toiminnalliset lisäaineet (antioksidantit, kulutusta kestävät aineet, palonestoaineet, pehmittimet).
Erotettu käyttökohteen mukaan: Yläkannen kumi (kulumis- ja iskunkestävyys), alasuojuksen kumi (pieni kitka) ja ydin/kuorikumi (erityisesti kiinnittämiseen runkoon).
Rungon pohjamateriaalit
Kangasydin: polyesteri (EP), nylon (NN) tai puuvillakangas; tarjoaa erittäin lujan, monikerroksisen kantavuuden.
Teräslangan ydin: sinkityt teräsköydet; suunniteltu pitkän matkan, korkean jännitteen kaivossovelluksiin.
Liimausaineet
RFL-kastoliuos (Resorcinol-Formaldehyde-Latex): Estää kumin ja kankaan tai teräsnarujen välisen delaminoitumisen.
II. Sekoitusprosessi (kumiseoksen valmistus; määrittää perusominaisuudet)
Raaka-aineet punnitaan ja syötetään suljettuun sisäiseen sekoittimeen; sekoittuminen tapahtuu korkeissa lämpötiloissa (120–160 °C) ja korkeassa paineessa 10–15 minuutin ajan, jotta varmistetaan, että noki ja lisäaineet ovat täysin dispergoituneet pohjakumin sisällä, mikä estää agglomeroitumisen tai ennenaikaisen vulkanoitumisen (paahtamisen).
Seos johdetaan avomyllyyn edelleen sekoittamista ja jäähdytystä varten sisäisten jännitysten lievittämiseksi.
Levityskone puristaa yhdisteen kiinteän paksuisiksi levyiksi; ne jäähdytetään ja annetaan levätä/kypsyä 4–24 tuntia plastisuuden vakauttamiseksi.
Näytteistä testataan kovuus, vetolujuus ja adheesiolujuus; alitut erät käsitellään uudelleen, kun taas hyväksytyt arkit varastoidaan luokittain tulevaa käyttöä varten.
III. Rungon esikäsittely (ratkaisevaa sidoslujuuden parantamiseksi)
1) Kangaskankaan esikäsittely
Kangas tasoitetaan ja siitä poistetaan pöly, sitten upotetaan RFL-kastosäiliöön ja kuivataan; tämä muodostaa sidoskalvon kankaan kuitujen pinnalle, mikä estää myöhemmän delaminoitumisen tai irtoamisen. 2) Teräskaapelin esikäsittely
Galvanoidut teräskaapelit poistetaan rasvasta ja ruosteesta, minkä jälkeen fosfatoidaan karkean fosfaattikerroksen luomiseksi, joka parantaa merkittävästi tunkeutuvaa tartuntaa ydinkumin kanssa; kaikki kaapelit suoristetaan tasaisella jännityksellä seuraavaa vaihetta varten.
IV. Kalanterointi + muotoilu (kerroksinen kokoonpano vihreän vyön valmistamiseksi)
Vaihtoehto A: Kangasydinkuljetinhihnamuodostumista
Kumipinnoitus nelitelaisella kalanterilla: Esikäsitelty kangas kulkee kalanterointitelojen läpi tasaisella nopeudella ja ohut kerros ydinkumia levitetään tasaisesti molemmille puolille, jolloin saadaan yksi- tai kaksipuolinen kumitettu kangas;
Monikerroksinen kokoonpano: Kumipäällysteiset kangaskerrokset kohdistetaan ja pinotaan rakenteen mukaan (esim. 3, 4 tai 5 kerrosta) ja kerrosten väliin levitetään ohut ydinkumipäällyste, joka poistaa jääneen ilman;
Pohja- ja yläkannen kumikerrokset levitetään (ylikerros on kulutusta kestävä) ja reunakumi tiivistetään sivuilla;
Kylmäpuristustelat tiivistävät kokoonpanon poistaakseen ilmakuplat ja ryppyjä, jolloin syntyy vulkanoimaton vihreä vyö.
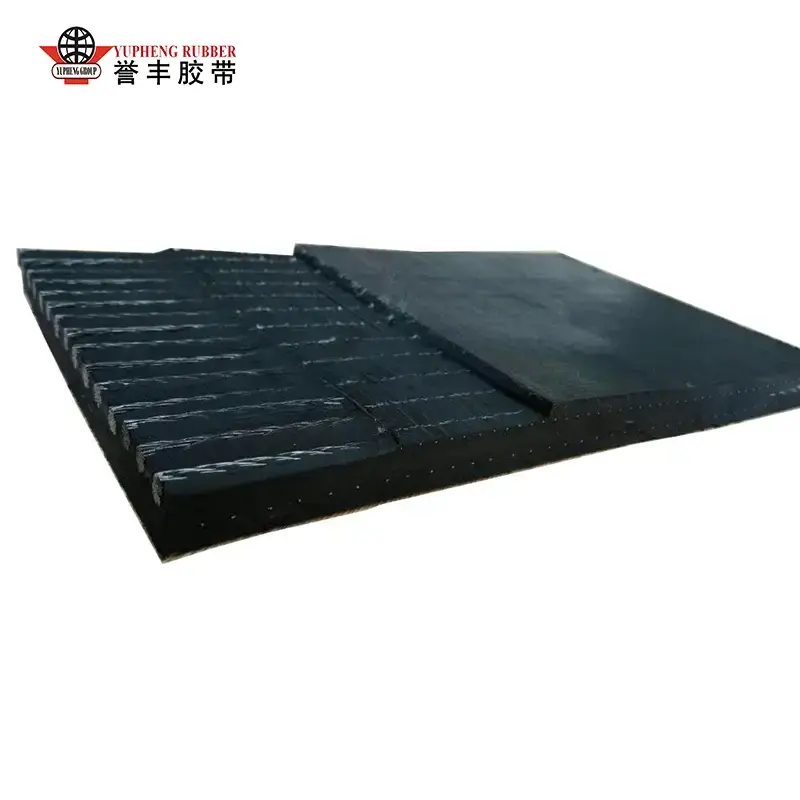
Vaihtoehto B: Teräskaapeliydinkuljetinhihnan muotoilu (suuri luja sovellus)
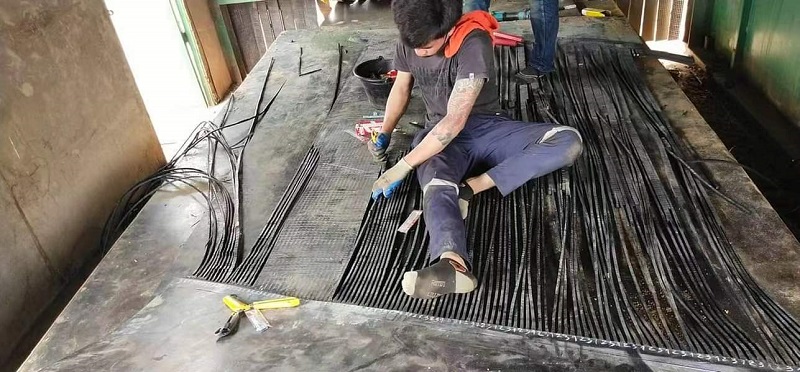
Useita teräskaapeleita on järjestetty tasavälein ja tasaisella jännityksellä muovauspöydälle tasaisen kuorman jakautumisen varmistamiseksi;
Pohjakerros ydinkumia asetetaan alas, kaapelit upotetaan litteäksi kumiin ja välitäytekumikerros täyttää kaapeleiden väliset raot;
Levitetään paksunnetut ylä- ja alakannen kumikerrokset ja sivureunatiivistyskumi;
Tyhjiökylmäpuristus vahvistaa kokoonpanoa ja estää ilmataskujen muodostumisen tai rakkuloiden muodostumisen kaapeleiden ja kumin väliin.
Erikoisjohdannaistuotteet
Sivuseinät, kiinnikkeet ja kuviolliset kumilevyt asennetaan samanaikaisesti muotoilun aikana integroidun puolivalmiiden liukastumisenesto- tai jyrkkien kaltevien osien tuottamiseksikuljetinhihnat.
V. Vulkanointi (ytimen kovetusprosessi; pysyvä kumin silloitus)
Vulkanointi on kriittinen vaihe, joka muuttaa "pehmeän raakakumiaihion" erittäin lujaksi valmiiksi tuotteeksi. Käytössä on kahta yleistä laitteistotyyppiä:
Tasopohjainen vulkanointipuristin (eräprosessi; pienille ja keskikokoisille leveyksille tai erikoishihnoille)
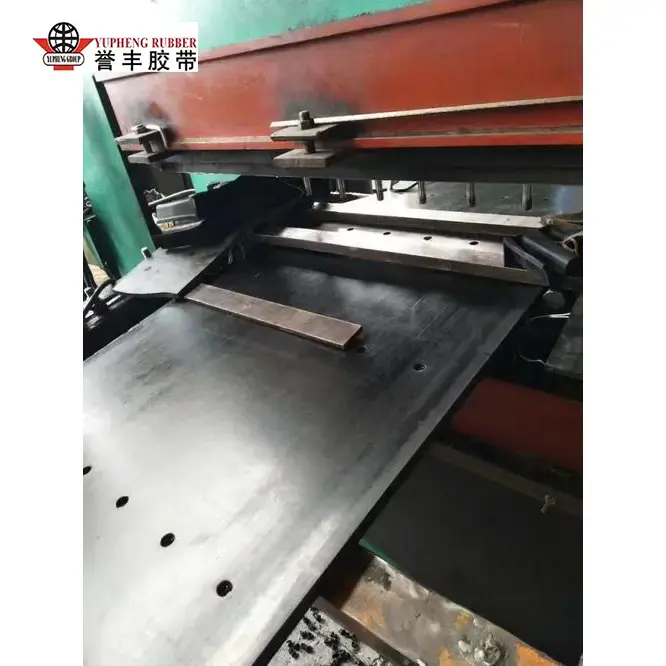
Hihna-aihio asetetaan monikerroksisten lämmitettyjen levyjen väliin. Prosessiolosuhteet: lämpötila 140-160°C, paine 1,5-3 MPa ja vulkanointiaika 15-60 minuuttia paksuudesta riippuen. Korkeassa lämpötilassa ja paineessa kumimolekyylit ristisitoutuvat yhdistäen kumikerrokset ja vahvistusrakenteen yhtenäiseksi kokonaisuudeksi.
Jatkuva rumpuvulkanointilaite (pitkän matkan vakiohihnojen massatuotanto)
Teräshihna vetää hihnaaihiota jatkuvasti tasaisella nopeudella kuumennetun, paineistetun rummun yli keskeytymättömän vulkanoinnin varmistamiseksi. Tämä menetelmä soveltuu pitkille kuljetinhihnoille (pituus kilometriä), mikä varmistaa tasaisen paksuuden ja poikkileikkausliitosten puuttumisen.
Vulkanoinnin jälkeen hihna käy läpi hitaan, asteittaisen jäähdytysprosessin, joka estää lämpölaajenemisen ja supistumisen aiheuttaman halkeilun tai muodonmuutoksen.
VI. Jälkikäsittely ja viimeistely
Jäähdytys ja säätö: Ilma- tai vesijäähdytys lämpötilan alentamiseksi kokonaan ja sisäisten vulkanointijännitysten vähentämiseksi;
Reunojen leikkaus: Ylimääräisen salaman/purseen poisto molemmilta puolilta hihnan leveyden standardoimiseksi;
Pintakäsittely: Hionta, kiillotus ja merkintä (tulostusmalli, lujuusluokitus, tekniset tiedot ja valmistuspäivämäärä);
Erikoiskäsittely: Rei'itys, leikkaus tiettyyn pituuteen ja valmiiden liitosten kuumaliitos tarpeen mukaan.
-